Calle Shunda, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu Province

 English
 русский
 Español
 عربى

Los revestimientos de los conductos son placas reemplazables atornilladas o soldadas dentro de los conductos de transferencia, tolvas, cajas de alimentación, picos de descarga y salidas de silos. Son piezas de desgaste de sacrificio: el revestimiento se consume, por lo que el acero estructural detrás de él no. Cuando un ingeniero pregunta qué revestimiento comprar para un punto de transferencia de clinker, un conducto de alimentación de sinterizado o una caja de descarga de material caliente, la decisión generalmente se reduce a cuatro números: energía de impacto, velocidad de deslizamiento, tamaño del grumo y temperatura de trabajo.
La respuesta corta es hacer coincidir el revestimiento con el mecanismo de desgaste dominante primero y con la temperatura de servicio en segundo lugar; El espesor, el tamaño de la placa y el patrón de fijación siguen la geometría del canal. Una placa de 600 HB con alto contenido de cromo que sobrevive dos años de abrasión seca, fina y de rápido deslizamiento puede agrietarse en tres semanas cuando trozos de 300 mm caen desde dos metros sobre la cara del revestimiento. Un resistente revestimiento de manganeso austenítico que absorbe ese impacto sin quejas se pulirá en unos pocos meses cuando la única función es el material fino y caliente que se desliza a gran velocidad.
Energía de impacto. La masa del bulto y la altura de caída deciden si necesita dureza o tenacidad.
Velocidad y ángulo de deslizamiento. El material fino a gran velocidad y en un ángulo poco profundo es el clásico caso de abrasión.
Tamaño y forma del bulto. Cortes de alimentación afilados y gruesos; Los finos redondeados tienden a pulirse.
Temperatura. Por encima de aproximadamente 500 °C, la oxidación y la fluencia comienzan a dominar.
Contenido
- 1 Lo que realmente necesita un revestimiento de paracaídas para sobrevivir
- 2 Elija la aleación por mecanismo de desgaste, no por dureza
- 3 Espesor, geometría de la placa y patrón de fijación.
- 4 Cuando la temperatura, no la abrasión, marca el límite
- 5 Por qué la ruta de fundición afecta la calidad del revestimiento
- 6 Qué enviar con una consulta de línea
- 7 Preguntas frecuentes sobre el revestimiento del conducto
Lo que realmente necesita un revestimiento de paracaídas para sobrevivir
El revestimiento de un conducto es una pieza de desgaste más que un miembro estructural y, en la práctica, falla de una de cuatro formas distintas.
- Abrasión por deslizamiento. Las partículas finas que se mueven rápidamente en un ángulo poco profundo rayan y pulen la superficie, adelgazando la placa desde la cara caliente hacia adentro.
- Fractura por impacto. Los trozos grandes que caen casi verticalmente se astillan o agrietan los revestimientos frágiles, especialmente en los bordes, orificios para pernos y tramos sin soporte.
- Degradación a alta temperatura. La oxidación, el desconchado, la fluencia y los ciclos térmicos ablandan la aleación y aflojan la fijación mucho antes de que se agote el margen de desgaste.
- Acumulación y taponamiento. El material húmedo, pegajoso o rico en arcilla se adhiere a la cara del revestimiento, por lo que el conducto se bloquea mientras a la placa todavía le queda suficiente espesor.
Identificar el modo dominante es todo el ejercicio de selección. Un revestimiento dañado por un impacto no se fija con una aleación más dura; se soluciona con uno más resistente, reduciendo la altura de caída o cambiando el ángulo de impacto para que el material aterrice sobre un lecho por sí mismo en lugar de sobre el metal desnudo.
Elija la aleación por mecanismo de desgaste, no por dureza
La dureza es el número más fácil de citar y el menos confiable para seleccionar, porque el revestimiento más duro de un conducto suele ser el que falla primero.
| Material | Dureza típica | Tolerancia al impacto | Límite de temperatura práctico | Servicio de tolva de mejor ajuste |
|---|---|---|---|---|
| Placa de acero dulce | 120-160 HB | Excelente | Alrededor de 400°C | Reparaciones temporales, de bajo rendimiento y de servicio liviano |
| Placa de desgaste templada y revenida | 360-500 HB | bueno | Alrededor de 400°C | Deslizamiento abrasivo fino y seco con impacto moderado. |
| Revestimiento de hierro fundido blanco con alto contenido de cromo. | 550-650 HB | Bajo | Alrededor de 500°C | Material fino y seco a gran velocidad, ángulo de impacto bajo |
| Revestimiento fundido de manganeso austenítico | 180-220 HB, se endurece hasta aproximadamente 500 HB | Excelente | Alrededor de 500°C | Alimento grueso y grumoso, energía de alto impacto |
| Acero inoxidable fundido resistente al calor. | 180-320 HB | moderado | 900-1100°C | Cajas de alimentación de clinker caliente, sinterización y hornos |
De ello se desprenden dos conclusiones. Primero, el costo de material por kilogramo es una métrica incorrecta; lo que importa es el costo por tonelada de material manipulado o el costo por mes de disponibilidad del conducto. En segundo lugar, un revestimiento que se reemplaza porque se agrietó en el orificio de un perno tiene un problema de instalación, no un problema de metalurgia. Los pernos avellanados, los orificios del tamaño correcto y el soporte adecuado detrás de la placa generalmente cuestan menos que mejorar la aleación.
Espesor, geometría de la placa y patrón de fijación.
Dos conductos revestidos con la misma aleación pueden ofrecer vidas útiles que difieren en un factor de dos, simplemente por el tamaño de la placa, el espesor de la placa y la forma en que se fijan.
- El espesor es un margen de desgaste, no un requisito de rigidez: 8-12 mm es adecuado para trabajos livianos, 16-25 mm cubre clinker abrasivo o trabajos con minerales, y 30-50 mm es normal para revestimientos fundidos en canaletas de alto impacto o alta temperatura.
- La separación entre pernos de aproximadamente 200-300 mm mantiene las placas planas contra el armazón; un espaciado más amplio permite que la placa se flexione y se suelte.
- Las cabezas de los pernos avellanadas protegen la fijación del flujo de material, y las tuercas cautivas o las protuberancias soldadas en el exterior agilizan el reemplazo.
- Cada placa debe superponerse a su vecina aguas abajo entre 20 y 30 mm para que el material nunca quede atrapado en el borde anterior, con un espacio de 3 a 5 mm entre las placas para la expansión térmica.
- Las juntas escalonadas a lo largo del ancho del canal evitan que se forme una única línea de desgaste continua.
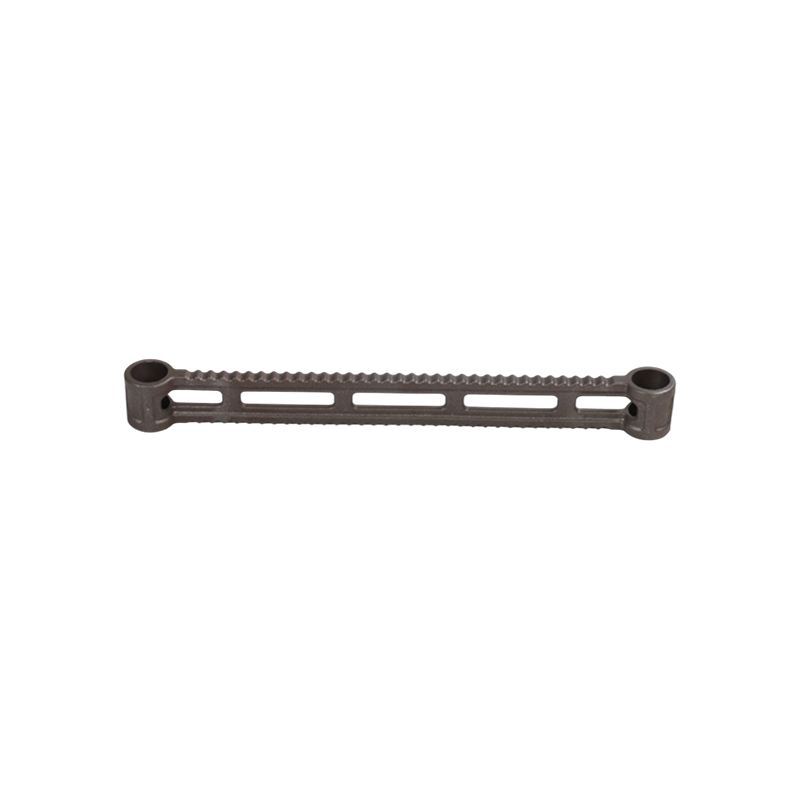
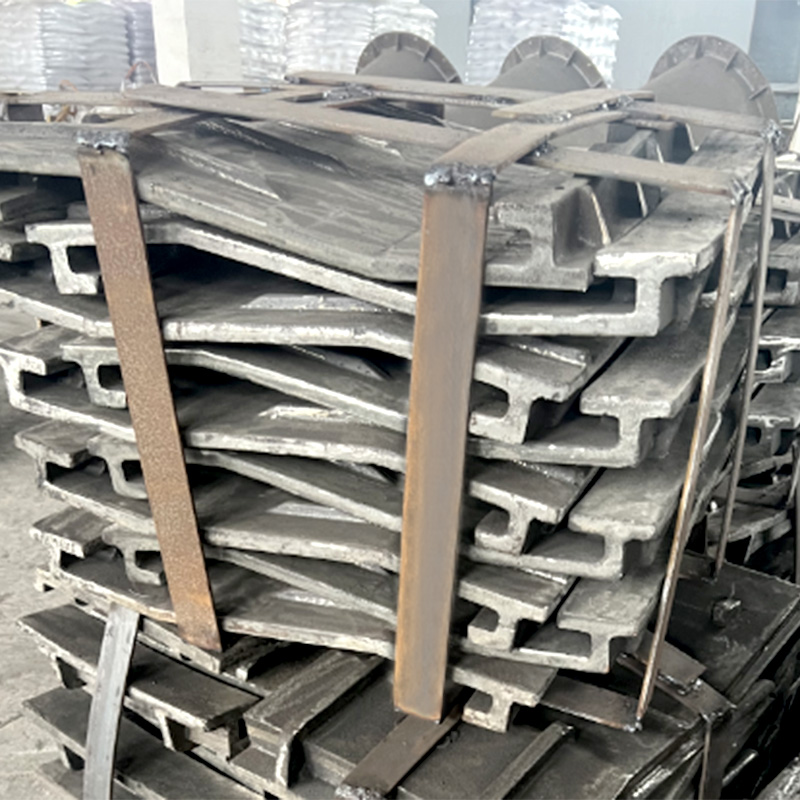 Componentes de revestimiento de acero inoxidable fundido con espuma perdida Revestimiento de acero inoxidable de espuma perdida de precisión para componentes de rampa resistentes al desgaste, que ayuda a equilibrar la durabilidad de la zona de impacto con una selección de placas rentable. Ver producto →
Cuando el presupuesto sea ajustado, cubra la zona de impacto con una aleación dura o resistente al calor y el tramo recto con una placa más barata. Ese enfoque híbrido generalmente supera a un material uniforme y sobreespecificado en todo el conducto.
Cuando la temperatura, no la abrasión, marca el límite
Por encima de aproximadamente 500 °C el mecanismo de control del daño deja de ser abrasión y se convierte en oxidación, fluencia y fatiga térmica.
Un revestimiento de carbono o de baja aleación que funciona bien a temperatura ambiente se escala y se astilla, adelgazando desde la cara caliente hacia adentro, mientras que la expansión diferencial entre un revestimiento caliente y una carcasa más fría afloja los pernos y abre las juntas. Los aceros inoxidables fundidos resistentes al calor, generalmente grados Cr-Ni con 20-35% de cromo más níquel, mantienen una capa de óxido estable y retienen la resistencia a la temperatura, razón por la cual se especifican para conductos de alimentación de hornos, cajas de sinterización y puntos de transferencia de clinker caliente. Xinghua Jinniu Machinery Manufacturing Co., Ltd. fabrica componentes de acero aleado resistentes al calor, al desgaste y a la corrosión para cemento, metalurgia, tratamiento térmico y líneas de conversión de residuos en energía, incluidas placas protectoras para bocas y colas de hornos, donde un conducto o caja de descarga recibe calor y abrasión al mismo tiempo.
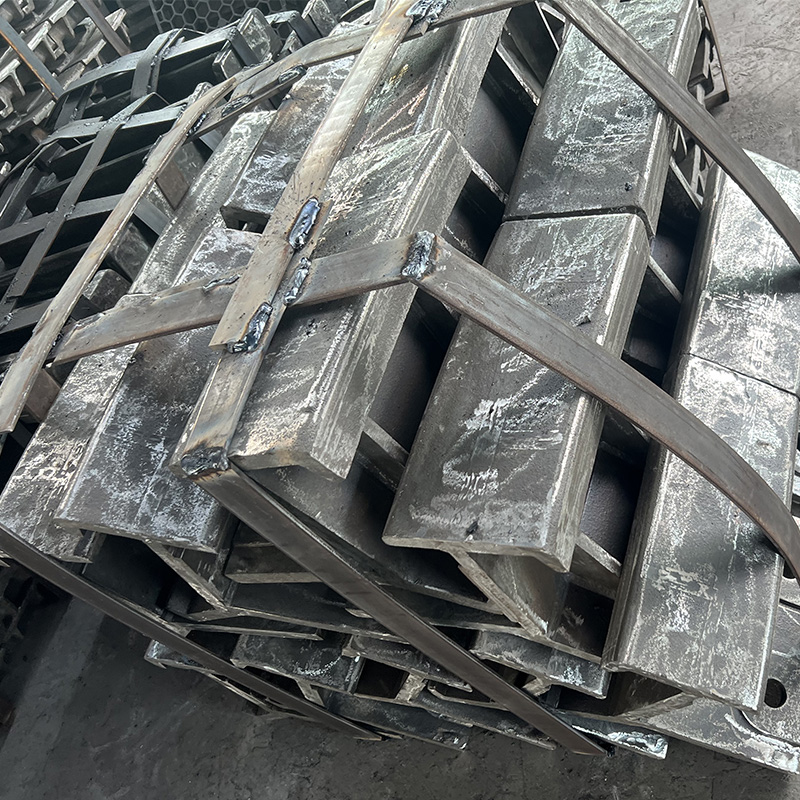 Placas protectoras de boca y cola de horno resistentes al calor Placas de acero resistentes al calor fundidas con espuma perdida para protección de la boca y la cola de hornos en cemento, metalurgia y cerámica, resistiendo la erosión y el desgaste a altas temperaturas. Ver producto →
Por qué la ruta de fundición afecta la calidad del revestimiento
En el caso de los revestimientos fundidos, el proceso que produce la pieza influye en la vida útil casi tanto como la química.
La fundición de espuma perdida moldea un patrón de espuma que se vaporiza a medida que se vierte el metal, por lo que un revestimiento puede llevar nervaduras de refuerzo, orejetas de elevación, barras de desgaste y caras de flujo curvas sin ángulos de desmoldeo ni líneas de separación. La fundición en arena con resina se adapta a bloques más pesados y gruesos, como grandes secciones de revestimiento y bases de máquinas, mientras que la fundición de precisión con sol de sílice a la cera perdida cubre elementos pequeños y de tolerancia estricta, como espaciadores, cuñas y tiras selladoras. Es útil comprender cómo funciona el proceso de fundición de espuma perdida antes de especificar un perfil, porque el diseño del patrón, el espesor de la pared y las compuertas cambian lo que una fundición puede prometer en cuanto a tolerancia dimensional y acabado superficial.
Un proveedor que controla la confección de patrones, la fusión, la fundición, el tratamiento térmico y el mecanizado en una sola planta es más fácil cumplir con una fecha de entrega que uno que subcontrata los pasos de acabado, y también es más fácil cumplir con una especificación de dureza y microestructura. Xinghua Jinniu opera internamente espuma perdida, arena de resina, sol de sílice, cera perdida y fundición centrífuga, con una producción anual de 6.000 a 8.000 toneladas de piezas fundidas de acero aleado bajo las certificaciones ISO 9001:2015 e ISO 14001:2015.
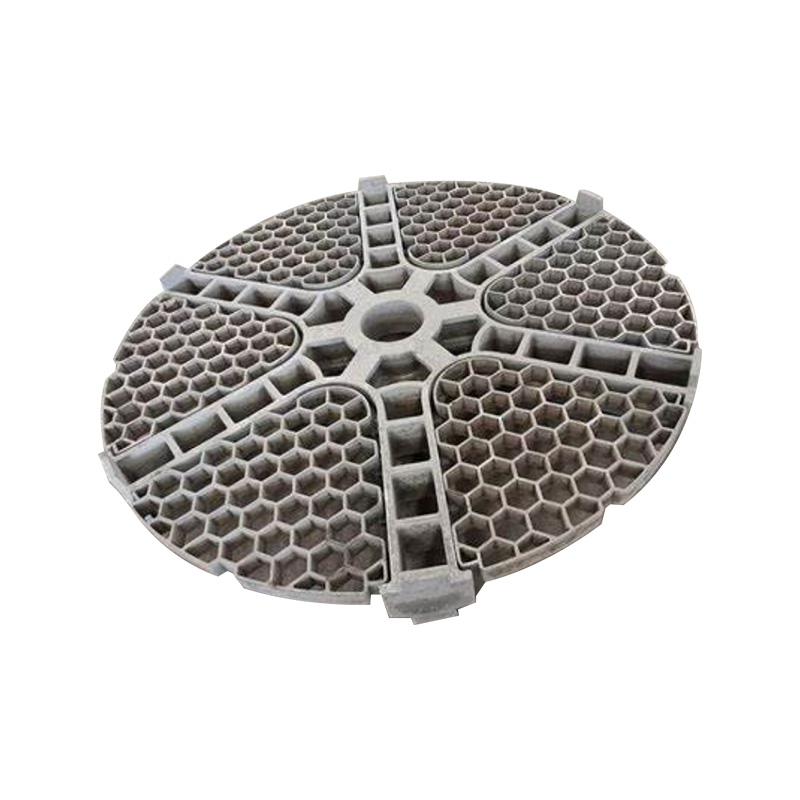
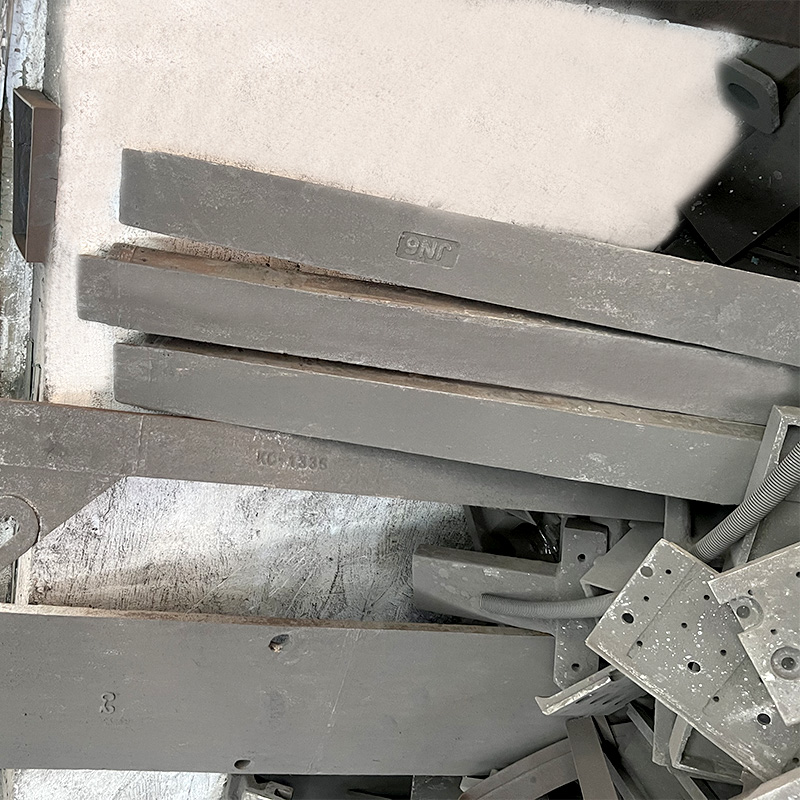 Componentes del enfriador de rejilla fundida de acero resistente al calor Placas de rejilla, barras y placas de revestimiento fundidas para sistemas de enfriamiento de alta temperatura, que ofrecen resistencia al choque térmico, soporte y protección contra el desgaste en cemento y metalurgia. Ver producto →
Qué enviar con una consulta de línea
Una consulta completa acorta el plazo de entrega y elimina la mayor parte del riesgo de que se rechace un primer artículo.
- Descripción de las tareas: material manipulado, densidad aparente, rango de tamaño de los grumos, rendimiento en toneladas por hora y altura de caída.
- Temperatura: valores continuos y máximos, además de si se utiliza pulverización de agua o enfriamiento por enfriamiento.
- Geometría: un dibujo marcado con posiciones de fijación, o el propio revestimiento desgastado utilizado como patrón.
- Método de fijación: tamaño y espaciado de pernos avellanados, lengüetas soldadas o barras de sujeción.
- Margen de desgaste y vida útil prevista en meses, por lo que el proveedor puede intercambiar espesor por aleación.
- Documentación: certificado de material, control de dureza, informe dimensional y eventuales ensayos no destructivos necesarios.
Preguntas frecuentes sobre el revestimiento del conducto
¿Qué grosor debe tener el revestimiento de un conducto?
El espesor es un margen de desgaste más que un requisito de resistencia. Comience con 8-12 mm para trabajos livianos, 16-25 mm para clinker o mineral abrasivo y 30-50 mm para revestimientos fundidos en servicio de alto impacto o alta temperatura donde el objetivo es de 12 a 24 meses de vida útil.
¿Puedo mezclar materiales de revestimiento en un solo conducto?
Sí, y suele ser la forma más barata de prolongar la vida. Utilice la aleación dura o resistente al calor solo en la zona de impacto y en el tramo recto detrás de ella en una placa de desgaste de menor costo, luego revise el patrón de desgaste después del primer ciclo de reemplazo.
¿Cómo puedo saber cuándo es necesario reemplazar un revestimiento?
Mida en lugar de juzgar a simple vista. Las lecturas de espesor ultrasónicas tomadas en puntos marcados cada pocas semanas muestran la tasa de desgaste en milímetros por mes, por lo que el próximo reemplazo se puede programar durante una parada planificada en lugar de después de que aparezca un agujero en la carcasa del conducto.
¿Son mejores los revestimientos fundidos que las placas de desgaste laminadas?
Ninguno de los dos es universalmente mejor. La fundición le permite incorporar nervaduras, orejetas y perfiles curvos, y los grados de acero inoxidable resistentes al calor se suministran como piezas fundidas de forma predeterminada; La placa laminada templada y revenida suele ser más rápida de obtener y más barata para trabajos abrasivos simples a baja temperatura.
Los revestimientos de los conductos son un consumible, pero no un producto básico. La planta que los trata como una pieza de ingeniería, con un mecanismo de desgaste definido, un espesor medido y un intervalo de reemplazo documentado, gastará menos en revestimientos y perderá menos horas de producción que la planta que reordena la misma placa cada vez simplemente porque fue la última que se usó.
Arreglen el mecanismo, luego la aleación, luego la geometría y las fijaciones, y el precio por kilogramo deja de ser el factor decisivo.