Calle Shunda, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu Province

 English
 русский
 Español
 عربى

Tres meses después de una campaña de revestimiento, el molino funciona normalmente, la pantalla muestra la misma velocidad de alimentación que el día de la puesta en servicio y nada parece estar mal. Luego llega el informe del laboratorio: el producto es más grueso, el consumo de energía ha disminuido un poco por ciento y las barras elevadoras en la primera cámara se han redondeado. Nada ha fallado, pero la fábrica silenciosamente ha dejado de hacer el trabajo por el cual le pagaban.
La respuesta corta: los revestimientos del molino de bolas son piezas fundidas reemplazables atornilladas dentro de la carcasa del molino, los cabezales y el extremo de descarga. Protegen la cáscara del impacto y la abrasión, levantan los medios de molienda para que la carga rompa el mineral y controlan cómo la pulpa viaja hacia la descarga. El material y el perfil deciden cuánto duran y qué tan bien muele el molino; El ajuste y la instalación deciden si alguna vez alcanzarán la vida útil para la que fueron diseñados.
Aquí está el orden que importa: función, material, perfil, instalación, monitoreo y las comprobaciones que se deben realizar antes de realizar un pedido.
Contenido
- 1 Qué es un revestimiento de molino de bolas y qué hace realmente
- 2 Selección de materiales: haga coincidir la aleación con el impacto, no con el número de dureza
- 3 Perfil y cámara: las variables que influyen en el rendimiento
- 4 Tolerancias de instalación: donde nacen la mayoría de los juegos de revestimientos defectuosos
- 5 Monitoreo de desgaste: tres controles que evitan paradas sorpresa
- 6 Compra de revestimientos: una lista de verificación de fundición
- 7 Preguntas frecuentes
- 8 La versión corta
Qué es un revestimiento de molino de bolas y qué hace realmente
Un revestimiento de molino de bolas es un revestimiento resistente al desgaste que se encuentra entre la carga de molienda y el cuerpo del molino. Es un consumible, pero también una parte funcional del circuito de molienda, porque un perfil desgastado cambia el movimiento de cada bola del molino.
- Protección de la carcasa: Absorbe el impacto y la abrasión que de otro modo destruirían el cuerpo del molino.
- Transferencia de energía: Las barras elevadoras levantan la carga y la liberan en la punta de la pila, rompiendo el mineral por impacto y desgaste.
- Control de trayectoria: La altura de la barra y el ángulo de la cara deciden si la carga cae en cataratas o en cascada.
- Control de pulpa: El patrón de la placa y las ranuras de la rejilla influyen en la rapidez con la que el material llega al extremo de descarga.
- Protección de la cabeza: Los revestimientos de los extremos y los revestimientos de la rejilla protegen los cabezales del molino y configuran la abertura de descarga.
El costo del revestimiento suele ser sólo un pequeño porcentaje del costo total de molienda, pero los revestimientos influyen en una proporción mucho mayor del mismo. El perfil impulsa el rendimiento, el consumo de energía y el tamaño del producto al mismo tiempo, por lo que un juego barato que se desgasta en un perfil plano puede costar más en pérdida de producción de lo que se ahorra en la compra.
Selección de materiales: haga coincidir la aleación con el impacto, no con el número de dureza
Conclusión primero: elija el material del revestimiento por la energía de impacto en la cámara y la abrasividad del mineral, no por la cifra de dureza más alta en una hoja de datos. Una placa muy dura que se agrieta bajo una bola de 90 mm cuesta mucho más que una placa más blanda que se desgasta uniformemente.
| Materiales | Dureza y ajuste típico | Riesgo principal |
|---|---|---|
| Acero austenítico al manganeso (11 a 14% Mn) | Aproximadamente 200 HB como fundición, se endurece muy por encima de 500 HB; primera cámara, alimentación gruesa, medios grandes | Se desgasta rápidamente en rectificado fino donde el impacto es bajo. |
| Hierro blanco con alto contenido de cromo (Cr 12 a 26%, Mo) | 58 a 65 HRC; Segunda cámara, molienda fina, circuitos de trituración. | Agrietamiento y desconchado bajo medios grandes o soporte deficiente |
| Acero fundido aleado templado y revenido (Cr-Mo) | 300 a 400 HB; Molinos grandes con impacto y abrasión mixtos. | Menor resistencia a la abrasión que el alto contenido de cromo en trabajos finos |
| Revestimientos de caucho o compuestos | Clasificado por aplicación en lugar de dureza; molienda fina, baja temperatura | Rendimiento deficiente con alimentación gruesa, calor o medios grandes |
Siguen dos reglas. El alto contenido de cromo no es una mejora automática: gana en circuitos de molienda fina y de bajo impacto, y pierde en las primeras cámaras donde los medios grandes entregan cargas puntuales pesadas. La química sobre el papel también significa poco sin la solidez de la fundición, porque la porosidad o los orificios de gas cerca del orificio de un perno se convierten en iniciadores de grietas, y las grietas en la placa dura se propagan rápidamente.
El acero fundido de aleación templado y revenido es el compromiso habitual para los molinos grandes: lo suficientemente duro para el mineral abrasivo, lo suficientemente resistente para sobrevivir a una bola rota o un metal atrapado. Establezca el espesor según el margen de desgaste que realmente necesita; cada 10 mm extra añade peso, carga de pernos y costo.
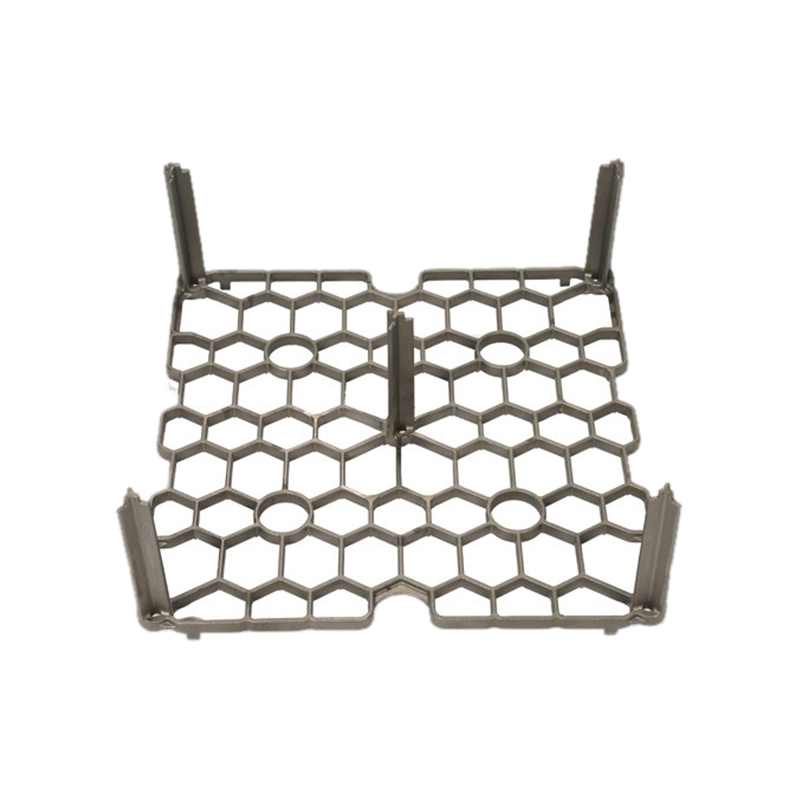
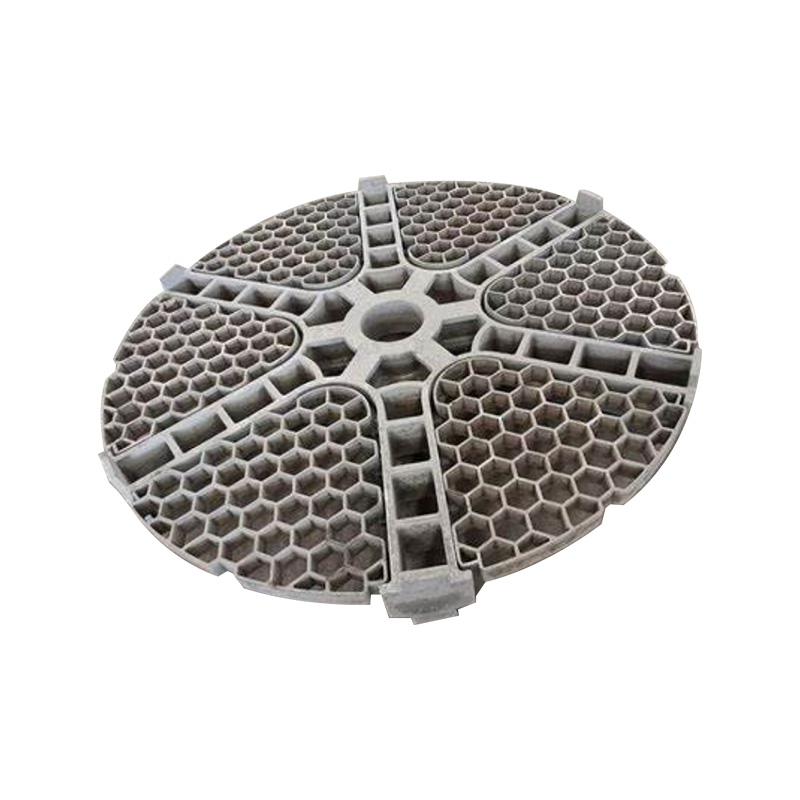
 Conjunto de componentes de enfriador de rejilla fundida de acero resistente al calor Placas de rejilla, barras de rejilla y placas de revestimiento personalizadas en acero resistente al calor para sistemas de enfriamiento de alta temperatura en cemento, metalurgia y generación de energía. Ver producto →
Perfil y cámara: las variables que influyen en el rendimiento
Primera conclusión: el perfil afecta el rendimiento más que el material. La misma aleación fundida en una altura de barra diferente puede cambiar la capacidad del molino en varios porcentajes y cambiar la curva de tamaño del producto al mismo tiempo.
| Posición | Perfil típico | que mirar |
|---|---|---|
| Carcasa de la primera cámara | Placas escalonadas u onduladas, barras elevadoras de 60 a 100 mm de alto, ángulo frontal de 30 a 45 grados | Redondeo de barras; Una vez que la cresta se aplana, el impacto por impacto desaparece. |
| Carcasa de la segunda cámara | Barras más cortas, de 30 a 50 mm, ángulo de cara de 15 a 25 grados | El exceso de elevación desperdicia energía y muele demasiado el producto fino |
| Cabezal del extremo de alimentación | Placas pesadas más barras elevadoras. | Grietas por impacto y pernos flojos |
| Extremo de descarga y rejilla | Placas de parrilla con ancho de ranura controlado | Desgaste de ranuras y granallado, que modifican el corte del producto. |
El perfil tiene que coincidir con el tamaño del medio, el mineral y la velocidad del molino, que generalmente oscila entre el 65 y el 78 por ciento del valor crítico. El grado de llenado de la carga, típicamente del 25 al 40 por ciento del volumen del molino, establece cuánto trabajo de elevación se necesita. Las barras altas y un ángulo de cara más pronunciado en la primera cámara le dan a la carga un punto de liberación más alto y más energía de impacto; barras más cortas y un ángulo menos profundo en la segunda cámara mantienen la carga en cascada para que el molino muele por desgaste en lugar de levantarse demasiado.
Cambie una variable a la vez. Un nuevo perfil, un nuevo tamaño de soporte y un nuevo material introducido juntos producen un resultado que nadie puede explicar, y la siguiente campaña repite el error.
Tolerancias de instalación: donde nacen la mayoría de los juegos de revestimientos defectuosos
Primera conclusión: muchas fallas prematuras del revestimiento son fallas de instalación más que fallas de fundición. Los pernos flojos, los espacios desiguales y la falta de respaldo causan más daño de lo que la mayoría de la gente espera.
- Limpiar la cáscara y las cabezas. Las incrustaciones, el óxido y el mortero viejo crean puntos elevados que agrietan las placas cuando se aprietan los pernos.
- Coloque goma de respaldo o lechada donde el dibujo lo requiera, de modo que cada placa se asiente uniformemente.
- Apriete los pernos en forma cruzada desde el centro hacia afuera, según la cifra del proveedor, comúnmente de 800 a 1200 Nm para pernos M24 a M30, con una llave calibrada.
- Vuelva a apretar después de 24 horas de funcionamiento y nuevamente después de la primera semana, porque las placas nuevas se asientan.
- Deje un espacio de 3 a 6 mm entre placas adyacentes para la expansión térmica y para evitar el granallado de los bordes.
- Revise los orificios de los pernos ovalados y las arandelas; una arandela mal sellada permite que una fina lechada se lave el respaldo.
Una revisión del par de torsión de una hora después del primer día de funcionamiento es el seguro más barato que existe.
Monitoreo de desgaste: tres controles que evitan paradas sorpresa
Primera conclusión: la medición del espesor en puntos fijos, la tendencia del consumo de energía y el tamaño del producto en conjunto detectan el desgaste del revestimiento meses antes de fallar.
- Espesor: marque los puntos de referencia en la puesta en servicio y reemplace el conjunto cuando el espesor restante en la cresta del elevador alcance aproximadamente entre el 30 y el 40 por ciento del original.
- Consumo de energía: un descenso lento significa menos energía de sustentación y de impacto, incluso cuando la fábrica todavía parece ocupada.
- Tamaño del producto: un desbordamiento más grueso a la misma velocidad de alimentación apunta a barras redondeadas en lugar de al mineral.
- Controles de condición: Inspeccione las placas con alto contenido de cromo en busca de grietas y verifique el torque de los pernos en cada parada planificada.
Lecturas de registro en toneladas molidas, no en días calendario. Un yacimiento da seis meses de vida, otro dieciocho.
Compra de revestimientos: una lista de verificación de fundición
Conclusión primero: compre en términos de química térmica, solidez de la fundición y repetibilidad dimensional, y espere evidencia documentada de los tres.
- Número de química y calor en el certificado, coincidente con las placas entregadas.
- Lecturas de dureza en varios puntos de la placa, no en un solo valor.
- Verificaciones de solidez alrededor de los orificios de los pernos y las raíces de las barras, visuales y ultrasónicas para placas críticas.
- Informe dimensional que cubre el espesor, la altura del perfil, los centros de los orificios de los pernos y la ovalidad de los orificios.
- Consistencia del lote: el mismo patrón y proceso para pedidos repetidos.
- Plazo de entrega y existencias de repuesto, porque un cambio de revestimiento no puede esperar a que la entrega sea lenta.
El proceso de fundición debe adaptarse a la pieza, no a la conveniencia del proveedor. Placas con orificios para pernos moldeados y orejetas de elevación adecuadas fundición de espuma perdida , que corta el mecanizado en los asientos de los pernos; las placas de concha pesada comúnmente se vierten en arena de resina; Los manguitos cilíndricos y los rodillos se fabrican mejor mediante fundición centrífuga. Es más fácil cumplir con el cronograma de un proveedor que ejecuta más de un proceso.
Preguntas frecuentes
¿Cuál es el mejor material para los revestimientos de molinos de bolas?
No existe un único mejor material. El acero al manganeso se adapta a las primeras cámaras con medios grandes y alto impacto, el hierro blanco con alto contenido de cromo se adapta a las segundas cámaras donde domina la abrasión, y el acero fundido de aleación templado y revenido se ubica entre las dos para molinos grandes con riesgo de agrietamiento.
¿Cuánto duran los revestimientos de los molinos de bolas?
Depende del mineral, el tamaño del medio, la velocidad del molino y el perfil. En minerales duros y abrasivos con medios gruesos, lo común es de seis a doce meses; Los circuitos más blandos pueden funcionar durante dos años o más. Desgaste de las orugas por tonelada fresada en lugar de por mes.
¿Cómo sé cuándo reemplazar los revestimientos?
Por lo general, primero llegan dos factores desencadenantes: el espesor restante de la cresta del elevador en aproximadamente un 30 a 40 por ciento del original y una pérdida mensurable de rendimiento o consumo de energía con una alimentación sin cambios. Esperar a que se rompa un plato convierte un cambio planificado en un cierre.
¿Los perfiles del revestimiento realmente cambian el consumo de energía?
Sí. Las barras más altas elevan la carga más, aumentando el consumo de energía y la rotura por impacto; las barras más cortas desplazan el molino hacia la molienda por desgaste. Cambie el perfil paso a paso y mida el resultado.
La versión corta
Los revestimientos son una variable de molienda, no una pieza de repuesto. Haga coincidir la aleación con el impacto en cada cámara, elija el perfil para el medio y la etapa de molienda, instale y vuelva a apretar según las especificaciones y mida el desgaste en función de las toneladas molidas. Haga eso y un juego de revestimiento dejará de ser un gasto recurrente y se convertirá en una parte controlada del circuito de molienda.