Calle Shunda, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu Province

 English
 русский
 Español
 عربى

430FR es un acero inoxidable ferrítico de mecanizado libre diseñado para válvulas de solenoide, armaduras de relés y otros componentes magnéticos blandos. Combina la maquinabilidad de un acero al cromo que contiene azufre con un estricto control de elementos residuales, por lo que una pieza recocida brillantemente adecuada ofrece un rendimiento magnético constante: alta permeabilidad, baja coercitividad y un punto de saturación estable. Para ingenieros y compradores, es el valor predeterminado práctico cuando un componente debe mecanizarse en volumen, transportar flujo magnético de manera confiable y resistir la corrosión en entornos de servicio moderados.
Contenido
- 1 ¿Qué es el acero inoxidable 430FR?
- 2 Por qué 430FR es la opción estándar para componentes solenoides
- 3 430 frente a 430F frente a 430FR: cómo se comparan las calidades
- 4 Tratamiento térmico: lo que realmente crea las propiedades magnéticas
- 5 Mecanizado y fabricación de precisión de 430FR
- 6 Aplicaciones típicas en toda la industria
- 7 Lista de verificación de abastecimiento y especificaciones
- 8 Preguntas frecuentes sobre el 430FR
- 9 Pensamientos finales
¿Qué es el acero inoxidable 430FR?
430FR es una variante residual controlada de 430F, el acero inoxidable ferrítico estándar de mecanizado libre. Pertenece a la familia 430: aproximadamente entre un 16 y un 18 por ciento de cromo, bajo contenido de carbono y ferromagnético a temperatura ambiente. Se agrega azufre deliberadamente para mejorar la rotura de viruta y el acabado de la superficie durante el mecanizado, mientras que la designación R indica que los elementos residuales como níquel, cobre y molibdeno se mantienen en límites más estrictos que en el 430F ordinario, protegiendo la respuesta magnética de la pieza terminada.
Los proveedores europeos suelen incluir el grado como 1.4105 (X6CrMoS17) y algunos catálogos añaden el sufijo IL para la variante de calidad de solenoide. Las especificaciones nacionales heredadas pueden hacer referencia a A838-2-1. En la industria también escuchará los términos acero con calidad de solenoide y acero inoxidable magnético de fácil corte utilizados para el mismo material.
| Elemento | Rango típico (%) |
|---|---|
| Cromo (Cr) | 16,0 a 18,0 |
| Azufre (S) | 0,15 a 0,35 |
| Carbono (C) | 0,12 máx. |
| Manganeso (Mn) | 1,25 máx. |
| Silicio (Si) | 1,00 máximo |
| Fósforo (P) | 0,06 máx. |
| Molibdeno (Mo) | 0,60 máx. |
| Níquel (Ni) | 0,60 máx. |
| Hierro (Fe) | Saldo |
Por qué 430FR es la opción estándar para componentes solenoides
El 430FR gana en aplicaciones de solenoides porque es uno de los pocos aceros inoxidables que satisface tres requisitos a la vez: maquinabilidad, resistencia a la corrosión y comportamiento magnético predecible. Las aleaciones magnéticas blandas de níquel-hierro y cobalto-hierro alcanzan una mayor permeabilidad, pero pueden costar de dos a cinco veces más y mecanizarse mucho más lentamente, por lo que se reservan para instrumentación de alta gama en lugar de válvulas y relés producidos en volumen.
- La alta permeabilidad máxima, típicamente de 800 a 1200 después de un recocido correcto, produce una fuerte fuerza magnética por amperio-vuelta.
- La baja coercitividad, comúnmente por debajo de 1,2 oersteds (aproximadamente 95 A/m), permite que la pieza se libere rápidamente cuando la corriente se detiene y reduce la pérdida por histéresis en el servicio de corriente alterna.
- La inducción de saturación estable mantiene la curva de fuerza de tracción constante de un lote a otro, lo que es importante para las válvulas y actuadores proporcionales.
- La maquinabilidad de corte libre genera virutas cortas y rotas y una buena vida útil de la herramienta, lo que hace que el mecanizado de gran volumen de armaduras y piezas polares sea económico.
- Una resistencia moderada a la corrosión es suficiente para el aire, el agua, el combustible y muchos fluidos hidráulicos, por lo que no es necesario un revestimiento o revestimiento de acero al carbono.
430 frente a 430F frente a 430FR: cómo se comparan las calidades
Los tres grados comparten la misma aleación base pero tienen diferentes prioridades: resistencia general a la corrosión, rendimiento de mecanizado o consistencia magnética. La siguiente tabla resume las diferencias prácticas.
| Grado | Objetivo de diseño principal | Gama de azufre | control residual | maquinabilidad | Consistencia magnética |
|---|---|---|---|---|---|
| 430 | Acero inoxidable ferrítico resistente a la corrosión general | 0,030% máximo | Estándar | Feria | moderado |
| 430F | Inoxidable de mecanizado libre para piezas atornilladas y componentes pequeños | 0,15% a 0,35% | Estándar | Excelente | moderado |
| 430FR | Inoxidable de mecanizado libre magnético blando para solenoides | 0,15% a 0,35% | Estanco (Ni, Cu, Mo restringido) | Excelente | Lo mejor de los tres |
Si la pieza no lleva flujo magnético, 430F suele ser la opción de menor costo porque sus requisitos residuales son menos estrictos. Si la pieza debe funcionar como un imán, el 430FR cierra la brecha entre la maquinabilidad y la estabilidad magnética.
Tratamiento térmico: lo que realmente crea las propiedades magnéticas
El rendimiento magnético del 430FR no está completamente establecido en el molino; se crea en el horno de recocido. Un núcleo que no esté recocido correctamente mostrará una permeabilidad deficiente y una coercitividad alta, sin importar cuán limpia esté la masa fundida.
La ruta estándar es el recocido brillante en una atmósfera de hidrógeno o amoníaco disociado, normalmente entre 750 y 830 grados Celsius, seguido de un enfriamiento lento y uniforme. Dos variables merecen mucha atención: la uniformidad de la temperatura en toda la carga del horno y la pureza atmosférica. Ambos están influenciados por cómo se dispone la carga dentro del horno, y la geometría de la bandeja o canasta puede crear gradientes de temperatura que dejan algunas partes más suaves que otras. Este es exactamente el problema que Optimización de la carga del horno con bandejas de tratamiento térmico bien diseñadas. está destinado a resolver.
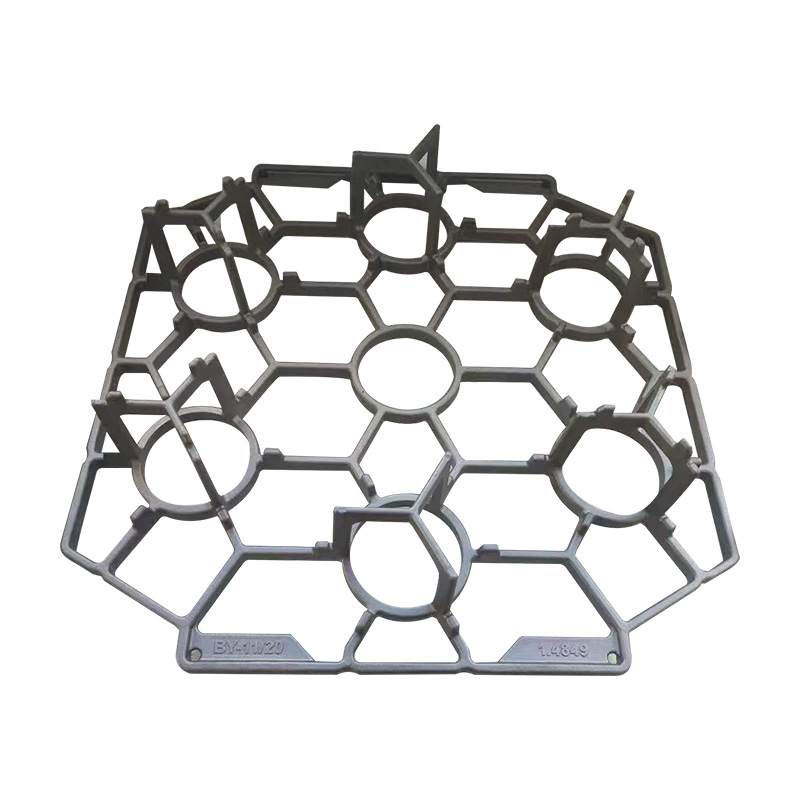 Bandeja de base fundida de acero inoxidable para hornos de tratamiento térmico Esta bandeja fundida mantiene las cargas del horno elevadas y espaciadas uniformemente, lo que favorece una distribución uniforme de la temperatura durante el recocido brillante. Su construcción de fundición de precisión proporciona resistencia para manejar cargas pesadas. Ver producto →
Para fundiciones y talleres de tratamiento térmico que utilizan hornos discontinuos, una bandeja base de acero inoxidable mantiene la carga elevada, espaciada uniformemente y mecánicamente estable, lo que afecta directamente la calidad del recocido de los componentes 430FR.
Mecanizado y fabricación de precisión de 430FR
El 430FR es uno de los aceros inoxidables más fáciles de mecanizar, pero el mismo azufre que mejora el control de viruta limita la soldadura y puede afectar la calidad de los bordes, por lo que debe planificar la ruta de fabricación en torno al mecanizado en lugar de la unión.
Émbolos, núcleos, armaduras, piezas polares y carcasas pequeñas dominan la lista de piezas del 430FR. La mayoría de los talleres califican su maquinabilidad entre un 70 y un 80 por ciento del acero al carbono AISI 1212, que es mucho mejor que el estándar 304 o 316. Las herramientas de carburo, las velocidades de corte moderadas y un ángulo de ataque positivo funcionan bien, y las virutas cortas y quebradizas se evacuan fácilmente de los tornos automáticos.
Cuando un conjunto de solenoide utiliza espaciadores, cuñas o paralelos no magnéticos para establecer el entrehierro de trabajo, esas piezas no necesitan respuesta magnética. La fundición de precisión de componentes tan pequeños con una forma casi neta reduce el desperdicio de material y evita largos ciclos de mecanizado, lo que la convierte en una alternativa práctica al corte de barras costosas.
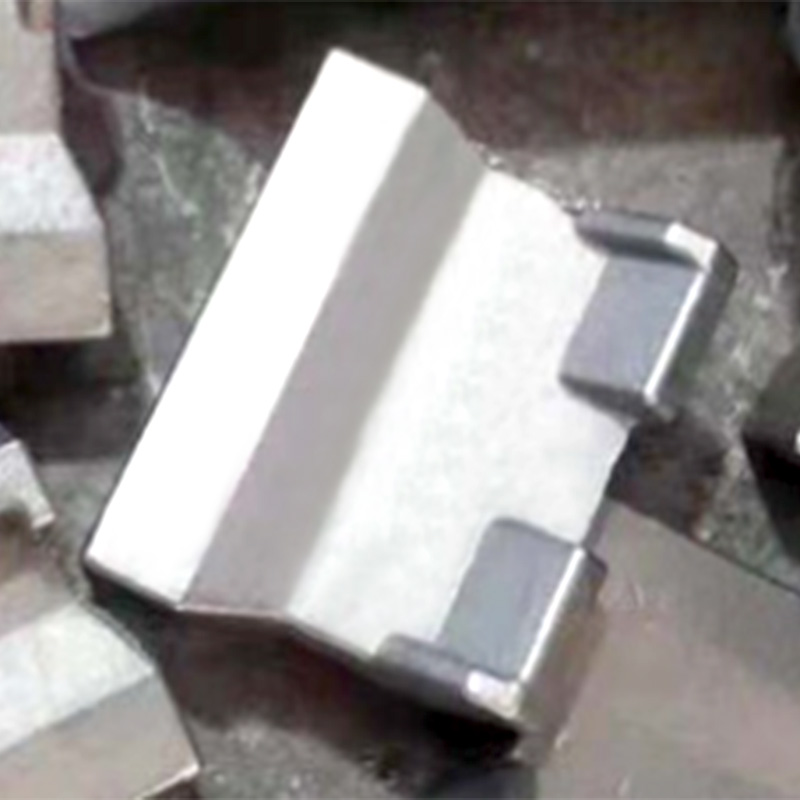 Espaciador de fundición de precisión paralelo para aplicaciones no magnéticas La fundición con forma casi neta ofrece una forma práctica de producir pequeños espaciadores o cuñas con dimensiones y acabado superficial precisos, lo que reduce el desperdicio de material en comparación con el mecanizado de barras para ajustes de entrehierro de solenoides. Ver producto →
Se debe evitar la soldadura de 430FR siempre que sea posible, porque el alto contenido de azufre provoca agrietamiento en caliente y porosidad. Si es inevitable realizar una unión soldada, mantenga baja la entrada de calor y utilice un relleno ferrítico correspondiente, o revise un grado con bajo contenido de azufre, como 430Ti, para diseños que requieren mucha soldadura.
Aplicaciones típicas en toda la industria
El 430FR aparece dondequiera que un electroimán necesite un núcleo mecanizado resistente a la corrosión: desde válvulas de solenoide industriales hasta actuadores de frenos de riel y componentes de inyección de combustible para automóviles.
- Electroválvulas industriales para agua, aire, vapor y fluido hidráulico, con émbolos, piezas polares y marcos magnéticos en 430FR.
- Válvulas proporcionales y de cierre/cierre para el control de procesos en plantas químicas y alimentarias, donde la fuerza magnética repetible es fundamental.
- Armaduras, núcleos y circuitos magnéticos completos de relés y contactores en dispositivos de conmutación.
- Piezas automotrices como núcleos de inyectores de combustible, válvulas de actuador ABS y válvulas solenoides de transmisión.
- Sensores magnéticos, interruptores de seguridad y enclavamientos que necesitan una pieza ferromagnética resistente a la corrosión cerca del elemento sensor.
- Solenoide de freno y embrague en equipos de manipulación y embalaje de materiales.
El cuerpo de la válvula en sí es una historia material diferente. 430FR no está fundido ni soldado en carrocerías; el cuerpo es normalmente una pieza fundida o forjada en un grado de latón o acero inoxidable soldable. Para servicios en medios corrosivos, las cajas de bombas de acero inoxidable fundido y carcasas de presión similares han sido la solución establecida durante décadas.
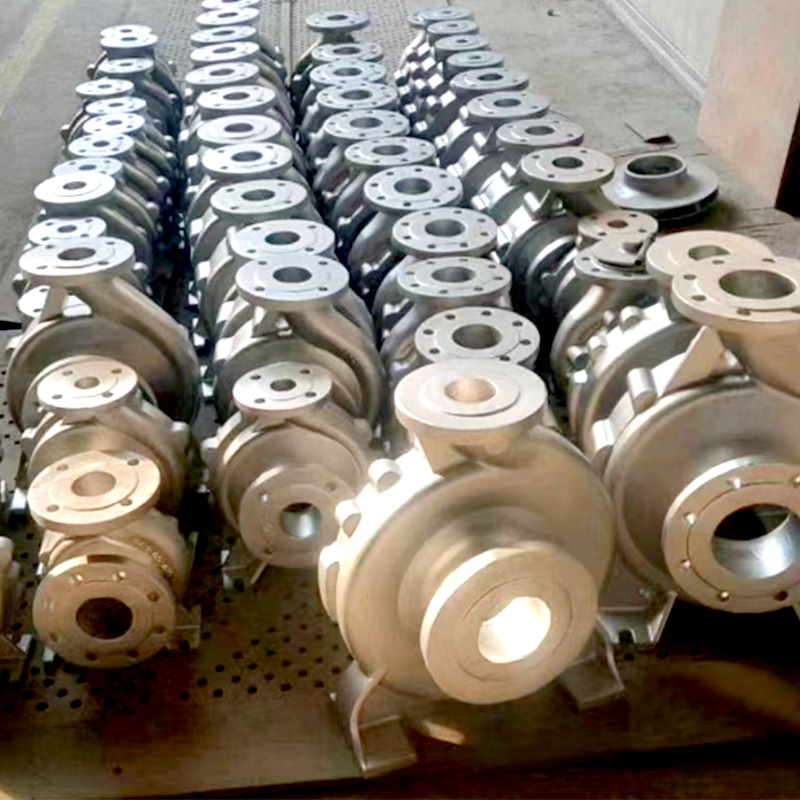 Caja de bomba de fundición en arena de resina para bombas industriales Esta caja de bomba de resina fundida en arena ofrece resistencia, precisión dimensional y resistencia a la presión y la corrosión, lo que la convierte en una opción confiable para cuerpos en sistemas de tratamiento de agua, petróleo y gas y procesamiento de productos químicos. Ver producto →
Lista de verificación de abastecimiento y especificaciones
La compra de 430FR debe basarse en el certificado de la fábrica, no sólo en el nombre de la calidad. Las diferencias reales entre un rendimiento magnético bueno y pobre residen en los límites residuales y en la práctica de recocido del proveedor.
- Solicite un certificado de prueba de molino con el número de calor y verifique que el azufre y los elementos residuales (Ni, Cu, Mo) estén dentro de los límites de la especificación aplicable.
- Confirme la condición de entrega: recocido brillante o recocido y decapado, con una dureza típicamente en el rango de 150 a 180 HB.
- Pregunte si el productor mide las propiedades magnéticas por calor y solicite los valores máximos de permeabilidad relativa y coercitividad, si están disponibles.
- Defina la forma requerida: barra redonda, hexágono, bobina de alambre o tira, porque el comportamiento magnético puede diferir ligeramente entre las condiciones de laminado en caliente y estirado en frío.
- Para mecanizado de gran volumen, verifique la tolerancia dimensional y la rectitud, ya que las calidades de corte libre tienden a distorsionarse más durante el embutición.
- Para los mercados europeos, confirme el cumplimiento de RoHS y la designación EN correcta (1.4105) en la declaración de conformidad.
Preguntas frecuentes sobre el 430FR
¿El 430FR es magnético?
Sí. 430FR es un acero inoxidable ferrítico, por lo que es ferromagnético a temperatura ambiente. Está especificado para piezas de solenoides y relés precisamente porque magnetiza y desmagnetiza de forma predecible después de un ciclo de recocido brillante correcto.
¿Cuál es la diferencia entre 430F y 430FR?
430F es la calidad de mecanizado libre de uso general. 430FR agrega un control más estricto de los elementos residuales que de otro modo dispersarían las propiedades magnéticas. Ambos contienen la misma adición de maquinabilidad a base de azufre, pero el 430FR ofrece una permeabilidad y coercitividad más consistentes de calor a calor.
¿Se puede soldar el 430FR?
No como primera opción. El alto contenido de azufre que lo hace bien mecanizado también provoca grietas en caliente y porosidad en las soldaduras. Diseñe el conjunto con sujeción mecánica, estacas o ajustes de interferencia. Si es obligatoria una junta soldada, revise un grado ferrítico con bajo contenido de azufre.
¿Se puede suministrar el 430FR como fundición?
Comercialmente, el 430FR es un producto forjado que se suministra en forma de barras, alambres y tiras, porque la adición de azufre está dirigida al mecanizado. Si la geometría de la pieza favorece la fundición, analice los límites residuales y el recocido final con una fundición; una fundición ferrítica residual controlada con un recocido brillante puede aproximarse al comportamiento 430FR pero no tendrá la misma especificación de grado forjado.
¿Qué temperatura de recocido requiere el 430FR?
La mayoría de los fabricantes recomiendan un recocido brillante entre 750 y 830 grados Celsius en una atmósfera reductora con enfriamiento lento. El ciclo exacto debe validarse con la banda recomendada por el proveedor: la temperatura excesiva produce granos gruesos y material más blando, mientras que el recocido insuficiente deja granos distorsionados que envenenan la respuesta magnética.
Pensamientos finales
430FR es el caballo de batalla de la industria de los solenoides. Se gana su lugar porque equilibra las cuatro cosas que realmente le importan a un diseñador de producción: maquinabilidad, consistencia magnética, resistencia a la corrosión y costo. Los puntos críticos de control son la metalurgia del material entrante, especialmente los límites residuales, y la disciplina del proceso de recocido. Haga ambas cosas bien y el componente funcionará de manera confiable durante millones de ciclos. Ignore cualquiera de los dos y las válvulas tirarán demasiado débilmente, se liberarán demasiado lentamente o pasarán de un lote a otro.
Cuando compare proveedores, no los evalúe únicamente según el precio cotizado. Solicite el certificado del molino, solicite datos de histéresis y pregunte cómo se controla y monitorea el horno de recocido. Esas tres respuestas revelan más sobre la consistencia del suministro de 430FR que cualquier hoja de marketing.